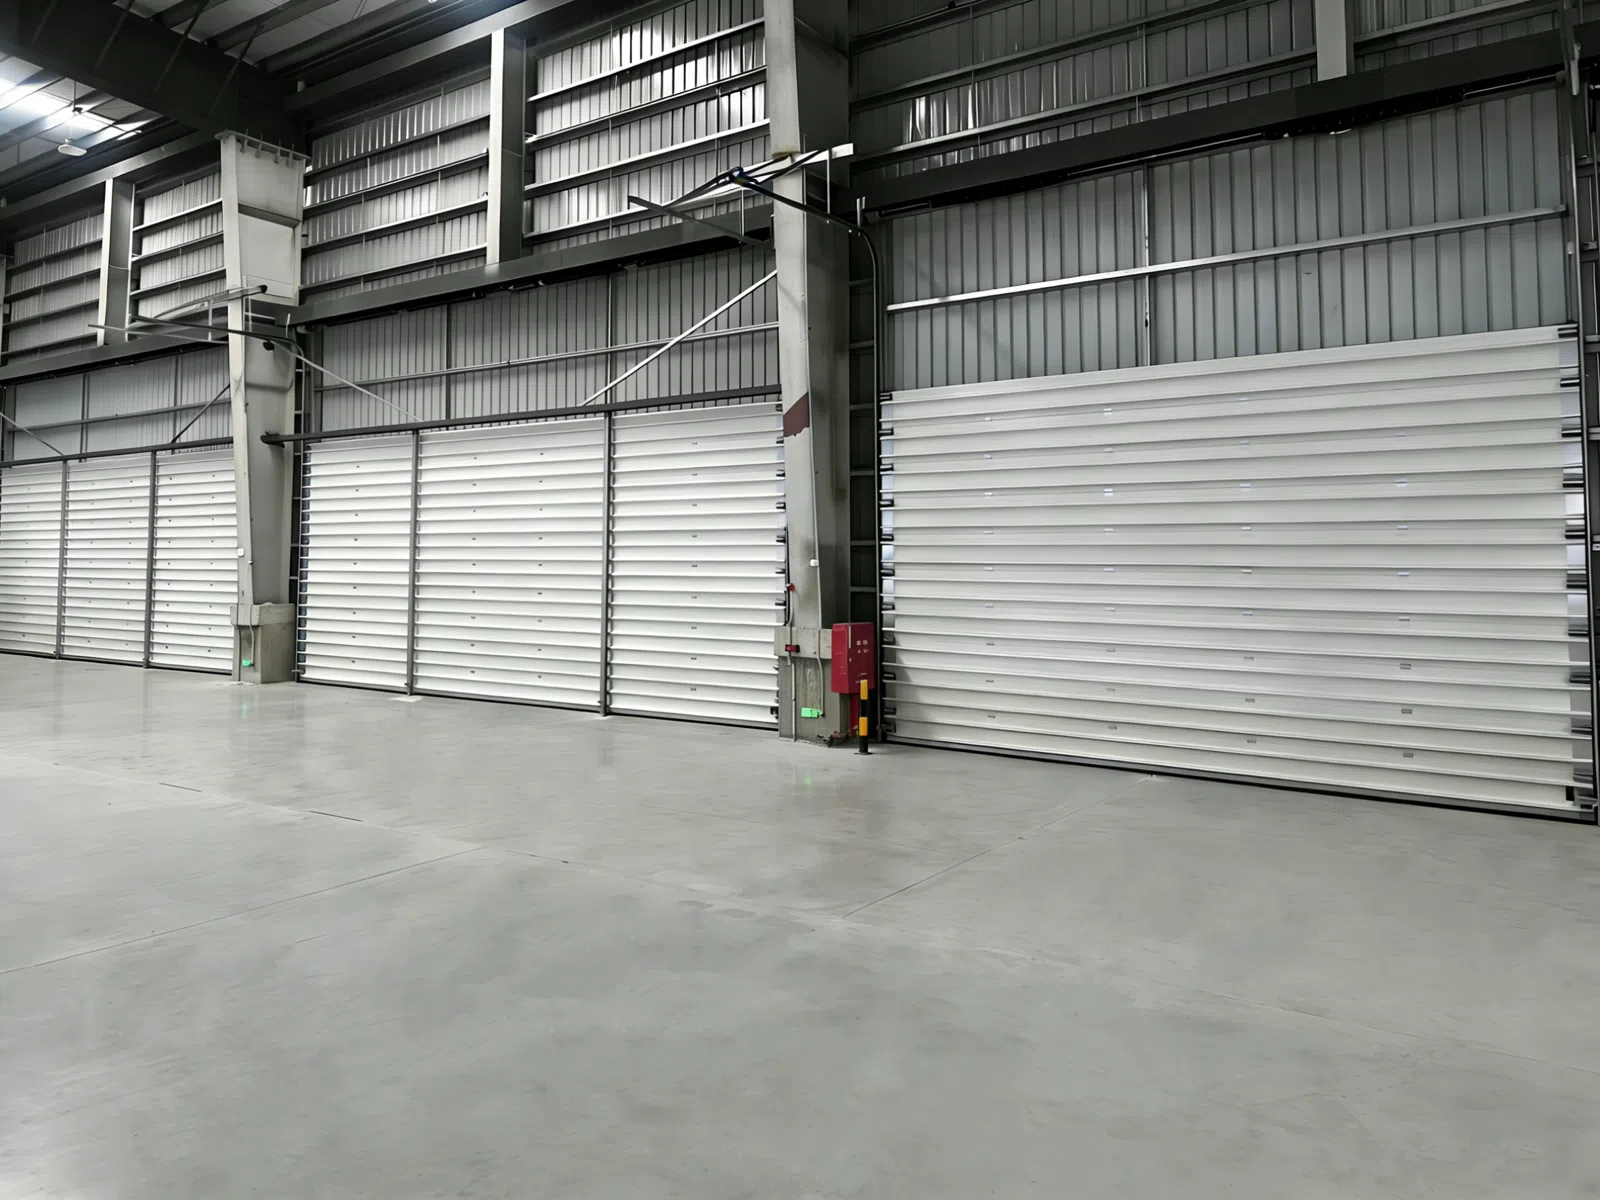
门体不动作时,先确认电源与急停状态,再检查控制箱故障码;排除电气因素后,查看限位开关是否偏移。异响多来自导轨异物、滚轮磨损或扭簧失衡。
故障一:按按钮没反应
排查顺序是电源、急停、控制箱保险、限位、电机。先看控制箱是否有电、故障码显示什么;急停按钮被按下是最常见的原因,现场人员往往忽略。限位开关偏移会让控制器判定门体已到位而拒绝动作。
如果控制箱有电但电机不转,可能是电容失效或电机过热保护动作,等待冷却后再试。
故障二:运行有异响
导轨内有异物、滚轮磨损偏磨、扭簧失衡、铰链缺润滑,都会产生异响。判断方法:手动慢速运行一段,听声音位置。导轨段异响多为异物或滚轮;门体中部异响多为铰链;整段沉闷异响多为扭簧。
故障三:关门不严或自动回弹
关门不严通常是底部密封条老化、地面不平或门体跑偏。回弹频繁则要检查安全气囊线路是否短路、红外对射是否被遮挡或镜面污染。
故障四:门体自动下滑
这是危险信号,多为扭簧断裂或预紧不足、钢丝绳松脱。发现后应立即停用并设置警示,禁止人员从门下通行,联系专业人员处理。
安全提醒
涉及扭簧、钢丝绳与电机的工作存在夹持与坠落风险,必须由经过培训的人员处理,且作业时门体下方不得站人。恒朔门业为交付项目提供巡检与备件供应服务,紧急故障可电话指导初判。